GUIDE TECHNIQUE|SÉLECTION DU PLACAGE
Guide de sélection du placage en dôme métallique : or, argent, nickel ou étain pour la résistance de contact et la durée de vie
Le placage d'un dôme métallique détermine son comportement électrique, sa résistance environnementale et son coût -, souvent plus que la géométrie du dôme elle-même. Ce guide présente les quatre systèmes de placage courants, comment la résistance de contact se comporte réellement sur chacun et comment faire correspondre la finition à l'application au lieu de copier une fiche technique.
Demandez à un groupe d'ingénieurs ce qui détermine les performances d'un interrupteur à dôme métallique et la plupart commenceront à parler de force, de déplacement et de durée de vie. C’est important. Mais dans toute application où le dôme commute un signal plutôt qu'une lampe, le placage est la partie qui décide si le produit fonctionne toujours après six mois sur le terrain. La géométrie du dôme détermine le clic ; le placage détermine le contact. Ce guide est destiné aux ingénieurs qui spécifient des dômes métalliques et des réseaux de plaques de dôme, en fonction des modes de défaillance que Shanyo observe dans les programmes de production des applications grand public, automobiles, médicales et industrielles.
Pourquoi le placage est plus important que l'épaisseur du dôme
Un dôme nu en acier inoxydable est un bon ressort et un mauvais contact. L'acier inoxydable SUS301 possède les propriétés mécaniques qui permettent à un dôme de s'enclencher de manière fiable, mais sa surface forme un film d'oxyde de chrome électriquement résistif. Lorsque le dôme se ferme, la résistance de contact se situe à 80-150 milliohms sur une pièce neuve et grimpe à mesure que le film s'épaissit et durcit au fil du cycle. Pour un clavier pilotant une entrée logique à 3,3 V et microampères, cette résistance est tolérable - le courant est si faible que la chute de tension aux bornes du contact est à peine enregistrée. Pour une boucle de contrôle, un chemin de mesure ou un interrupteur transportant des dizaines de milliampères à travers une charge, la même résistance constitue un problème de conception.
Le placage existe pour mettre une surface conductrice et stable entre l'acier à ressort et le monde. Les quatre systèmes utilisés dans le commerce - or, argent, nickel et étain - résolvent chacun ce problème différemment, et les différences correspondent exactement à l'objet de la spécification.
Les quatre systèmes de placage en un coup d'œil

- Nickelage (2-3µm) :la finition standard pour les claviers grand public. Dur, peu coûteux, cohérent. Résistance de contact généralement de 60 - 120 milliohms frais, dérivante vers le haut au cours de la durée de vie et avec l'exposition à l'environnement. Assez bon pour les claviers de niveau logique-et les appareils grand public à courte durée de vie.
- Placage d'argent (1-3µm) :la résistance la plus faible des finitions courantes, souvent inférieure à 30 milliohms frais. Doux et excellent conducteur, mais l'argent se ternit dans l'air soufré- et le film de ternissement est résistif. Utilisé là où une faible résistance est importante et où l'environnement est scellé ou contrôlé.
- Placage or (0,1-0,5 µm sur nickel) :la finition stable. L'or ne s'oxyde pas, la résistance de contact reste donc comprise entre 20 et 50 milliohms tout au long de la vie et de l'environnement. Le coût est l’or lui-même, c’est pourquoi l’épaisseur est adaptée à l’application.
- Étamage (1-3µm) :la finition adaptée à la soudure-, principalement utilisée sur les dômes destinés à être soudés par refusion-ou lorsque le plot de contact est en étain. L'étain s'oxyde dans l'air et l'oxyde est dur, donc les dômes étamés - ne sont pas le choix pour une commutation longue - à basse tension.

Résistance de contact : comment elle se comporte à chaque finition
La résistance de contact sur un dôme est mesurée à une force d'actionnement définie, car la zone de contact augmente à mesure que le dôme s'appuie plus fort contre le coussinet. Le nombre sur une fiche technique est un point sur une courbe, pas une constante. La mesure à quatre -fils à 1,5 fois la force nominale est la pratique courante dans l'industrie, et le courant utilisé pour la mesure est également important - une mesure à 10 mA est plus représentative d'une application logique qu'une mesure à 1 A.
Le comportement au cours de la vie est l'endroit où les finitions se séparent :
- Nickel:commence modérément, dérive progressivement vers le haut à mesure que les films de surface se forment et que la surface dure du nickel se polit de manière inégale au point de contact. Acceptable pour les appareils présentant un nombre d’actionnements modeste et une durée de vie courte.
- Argent:démarre excellent, se dégrade écologiquement. Dans un air propre et hermétique, l’argent présente une faible résistance et dure très longtemps. Dans l'air industriel contenant du soufre-ou à proximité de dégazages de caoutchouc et de plastique, l'argent se ternit et la résistance grimpe - souvent soudainement.
- Or:commence excellent et y reste. La valeur de l'or n'est pas un nombre initial inférieur à celui de l'argent ; c'est l'absence de dérive. La stabilité mesurée lors des cycles et de l'exposition environnementale est la raison pour laquelle l'or est spécifié partout où le comportement de contact ne doit pas changer.
- Étain:commence modérément et dérive avec l'oxydation, et à basse tension, le film d'oxyde d'étain peut agir comme une couche de redressement. L'étain est choisi pour sa soudabilité et son coût, et non pour la stabilité du contact.

Les tests environnementaux qui décident du choix du placage
Trois conditions environnementales causent la plupart des dommages aux contacts à dôme plaqué, et la décision de placage doit être prise en fonction de ces conditions :
- Soufre et gaz industriels :l'argent se ternit et l'or fin sur un dépôt poreux peut laisser les films du substrat atteindre la surface. Les piles de nickel et d'or-nickel sont les réponses solides ; si de l'argent est utilisé, la demande doit être scellée.
- Air salin et côtier :le sel accélère la croissance du film sur les surfaces exposées. L'or sur nickel avec les bords de la zone de contact protégés par la géométrie du dôme survit mieux ; le nickel seul commence à se piquer sous une exposition prolongée au sel.
- Cycle de température et humidité :l'expansion et la contraction des surfaces de contact, ainsi que la condensation, accélèrent la croissance du film et peuvent redistribuer le placage au point de contact. La combinaison de 85 degrés/85 % HR et de cycles thermiques constitue le dépistage standard pour cette classe de défaillance.
La batterie de qualification Shanyo standard - 500 cycles de température, 1 000 heures à 85/85, brouillard salin selon la norme ISO 9227 et un test d'exposition au soufre - - produit des chiffres comparables pour les quatre finitions, et ces chiffres constituent la base honnête d'une décision de sélection.
Faire correspondre le placage à l’application
La matrice de sélection pratique, basée sur les modes de défaillance ci-dessus :
- Télécommandes grand public, jouets, appareils électroménagers :nickelage. Le courant est un niveau logique-, la durée de vie est courte en termes électriques et le coût compte. Le nickel est la bonne réponse pour la grande majorité des claviers grand public.
- Terminaux de point de vente, appareils de paiement, panneaux à commande élevée :éclair d'or sur nickel. Des centaines de milliers d'actionnements et l'exigence que le comportement électrique du clavier ne change jamais en valent la peine.
- Dispositifs et instruments médicaux :or. Le contact se trouve à l’intérieur d’un chemin de mesure ou de contrôle, et l’appareil doit se comporter de manière identique au fil des années de service. L'or sur nickel avec une épaisseur documentée est la spécification standard.
- BMS de stockage d'énergie, panneaux industriels, commutation haute-fréquence :or, avec une épaisseur adaptée à l'environnement. Lorsque le panneau est scellé, 0,1 à 0,3 µm suffit ; dans les armoires industrielles ventilées, 0,3 à 0,5 µm ajoute de la marge.
- Intérieur automobile (non-critique) :nickel ou or-nickel selon la position du module et la garantie. Les emplacements sous le capot ou côté porte-avec de larges variations de température justifient l'or.
- Applications soudables et refusionnées :en étain, où le dôme fait partie d'un assemblage soudé plutôt que d'un contact mécanique.
Compromis en termes de coût et de-délai-
Le coût du placage dépend du matériau et du contrôle de l’épaisseur requis. Le nickel constitue la base de référence et constitue celui qui ajoute le moins au prix du dôme. L'argent est proche du nickel en termes de coût, mais il apporte le fardeau de la qualification environnementale. L'or est tarifé en fonction de l'épaisseur -, le passage de 0,1 µm à 0,5 µm multiplie approximativement le coût du placage, ce qui, sur une pièce à volume élevé -, apparaît clairement dans le prix unitaire. La question d'ingénierie n'est pas "l'or est-il trop cher" mais "de quoi le contact a-t-il réellement besoin", et l'équipe de soumission de Shanyo demande l'estimation de l'actionnement annuel, l'environnement et les spécifications électriques avant de recommander une finition.
Les délais de livraison sont similaires pour toutes les finitions - le placage est une opération par lots et ajoute des jours, et non des semaines, à une commande de dôme. Le facteur de délai de livraison le plus important concerne l'outillage pour la géométrie personnalisée, qui dure 2 à 3 semaines, quelle que soit la finition.
Vérification et contrôle qualité chez Shanyo
Chaque lot de dômes plaqués chez Shanyo est vérifié par quatre contrôles : l'épaisseur du placage par fluorescence des rayons X-sur les pièces échantillonnées, l'adhésion par traction de ruban adhésif après un cycle de cuisson, la résistance de contact par mesure à quatre-fils à une force d'actionnement fixe et l'exposition environnementale sur les échantillons de lots. Les résultats sont enregistrés par rapport au code de suivi du lot, afin qu'un client puisse extraire les données de placage de n'importe quelle boîte expédiée. Pour les finitions or et argent, l'épaisseur est mesurée par lot et enregistrée dans le cadre du certificat de conformité - la déclaration de la fiche technique et la valeur mesurée portent le même numéro.
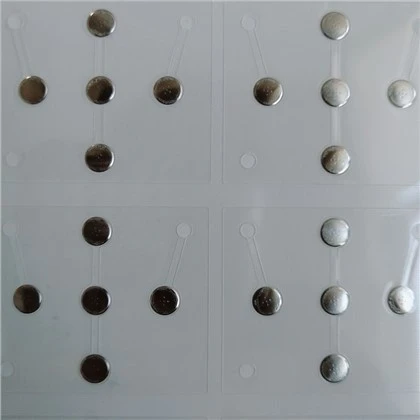
Pour les programmes où le réseau de dômes est fourni sous forme deréseau de feuilles de dômeplutôt que des pièces détachées, les mêmes enregistrements de placage suivent le lot de matrices, et les paramètres de placement et d'adhésif sont vérifiés sur la feuille finie. Ledôme en métalLa famille de produits sur le site Web de Shanyo répertorie les finitions standards et les familles de forces ; l'équipe d'ingénierie confirme la bonne finition pour une nouvelle application par rapport à l'environnement réel et aux exigences électriques.
La surface de contact : le placage représente la moitié du contact
Un contact en dôme est un joint-à deux côtés, et le côté coussinet est tout aussi important que le côté dôme. Un dôme plaqué or-sur une plaque de cuivre nue ne donne pas la stabilité attendue, car la surface du cuivre s'oxyde et l'oxyde domine la résistance du joint au bout de quelques semaines de service. Les règles pratiques d'appariement sont simples à énoncer : les dômes en or ou en argent s'associent proprement avec des tampons en or, en argent ou en nickel-sur-des tampons en cuivre ; les dômes en nickel s'associent à des tampons en nickel ou en étain sur des charges de niveau logique - ; et les dômes étamés-sont destinés aux plots en étain, généralement dans des assemblages soudés ou à courant élevé-. Lorsque la finition du tampon est fixée par la conception de la carte, cela doit être écrit dans la spécification du dôme - un dôme sélectionné contre un tampon doré se comporte différemment sur un tampon en étain, et la différence se manifeste sous forme de dérive sur le terrain plutôt qu'en usine.
La contamination de surface est la variable silencieuse dans le même joint. Les huiles d'empreintes digitales, les résidus de flux de soudure et les silicones des joints à proximité migrent sur les surfaces de contact au fil du temps, et l'effet dépend de la finition : une surface en or élimine mieux la contamination qu'une surface en nickel car elle ne forme pas de film réactif dans lequel le contaminant peut se lier. Les programmes qui assemblent des claviers à proximité d'un enrobage en silicone ou de produits d'étanchéité RTV doivent confirmer la finition du dôme contre le dégazage de silicone, qui est une cause connue de défaillances de contact intermittentes sur les finitions en argent et en nickel.
Six erreurs de spécification qui apparaissent plus tard sous forme d'échecs sur le terrain
Au fil des années de programmes de dômes, les mêmes erreurs de spécifications de placage se reproduisent. Ils méritent d'être répertoriés car chacun est peu coûteux à réparer au stade du dessin et coûteux sur le terrain :
- Précisant "plaqué or" sans épaisseur.Le coût et la performance résident tous deux dans le nombre. Écrivez 0,1 à 0,5 µm sur du nickel, ou l'interprétation du fournisseur décidera à votre place.
- Choisir l’argent uniquement pour sa nouvelle résistance.Le numéro initial de Silver est la meilleure des finitions courantes, mais la dérive environnementale est la véritable spécification. Si le produit n'est pas scellé, l'argent doit être qualifié par rapport à la qualité réelle de l'air.
- Citant un numéro de résistance de contact sans méthode de test.La force d'actionnement, le courant et le point de mesure déterminent le nombre. Une spécification sans eux ne peut pas être vérifiée.
- Ignorer la finition du tampon.La finition du dôme et la finition du coussin ne forment qu'un seul joint. Spécifier le dôme sans le pad revient à spécifier un demi-interrupteur.
- En supposant que l’or soit plus épais, c’est toujours mieux.Au-dessus de 0,5 µm, le gain de stabilité supplémentaire est faible par rapport au coût, et sur certains procédés en baril, d'épais dépôts d'or rendent la zone de contact rugueuse. L'épaisseur doit suivre le budget d'actionnement, et non une règle « plus c'est plus sûr ».
- Tester de nouveaux contacts plutôt que des anciens.L'échantillon de qualification qui compte est celui testé après exposition environnementale, et non celui mesuré le jour de la fin de la cuve de placage. Un nouveau-pass de contact ne vous dit rien sur un produit- vieux de deux ans-.
L'examen technique de Shanyo vérifie chaque spécification de dôme entrant par rapport à ces six points avant de proposer un devis. L’essentiel de la valeur de l’évaluation réside dans les questions qu’elle pose, car les réponses constituent la spécification réelle.
Résumé : Un cadre décisionnel, pas une formule
La décision de placage se résume à quatre questions. Quel courant et quelle tension le contact commute-t-il réellement ? Si le courant est suffisamment important pour que la résistance de contact apparaisse dans le comportement du circuit, la finition compte. Dans quel environnement le produit vit-il ? Les appareils grand public scellés peuvent tolérer l’argent et le nickel ; les installations industrielles et extérieures ventilées poussent vers l’or. Quelle est la durée de vie et le budget d'actionnement ? Les durées de vie courtes et les faibles comptes n’ont pas besoin d’or. Et quelle est la tolérance de coût sur la pièce spécifique ? L’or se justifie par la stabilité des contacts et non par les performances initiales. Répondez à ces quatre questions avec des chiffres et la finition se choisit. L'examen technique de Shanyo exécute exactement ce cadre sur chaque spécification de dôme entrant, et il est disponible pour les clients évaluant le compromis-avant l'outillage.